 EN
1. Introduction : La transition verte dans le secteur des sacs
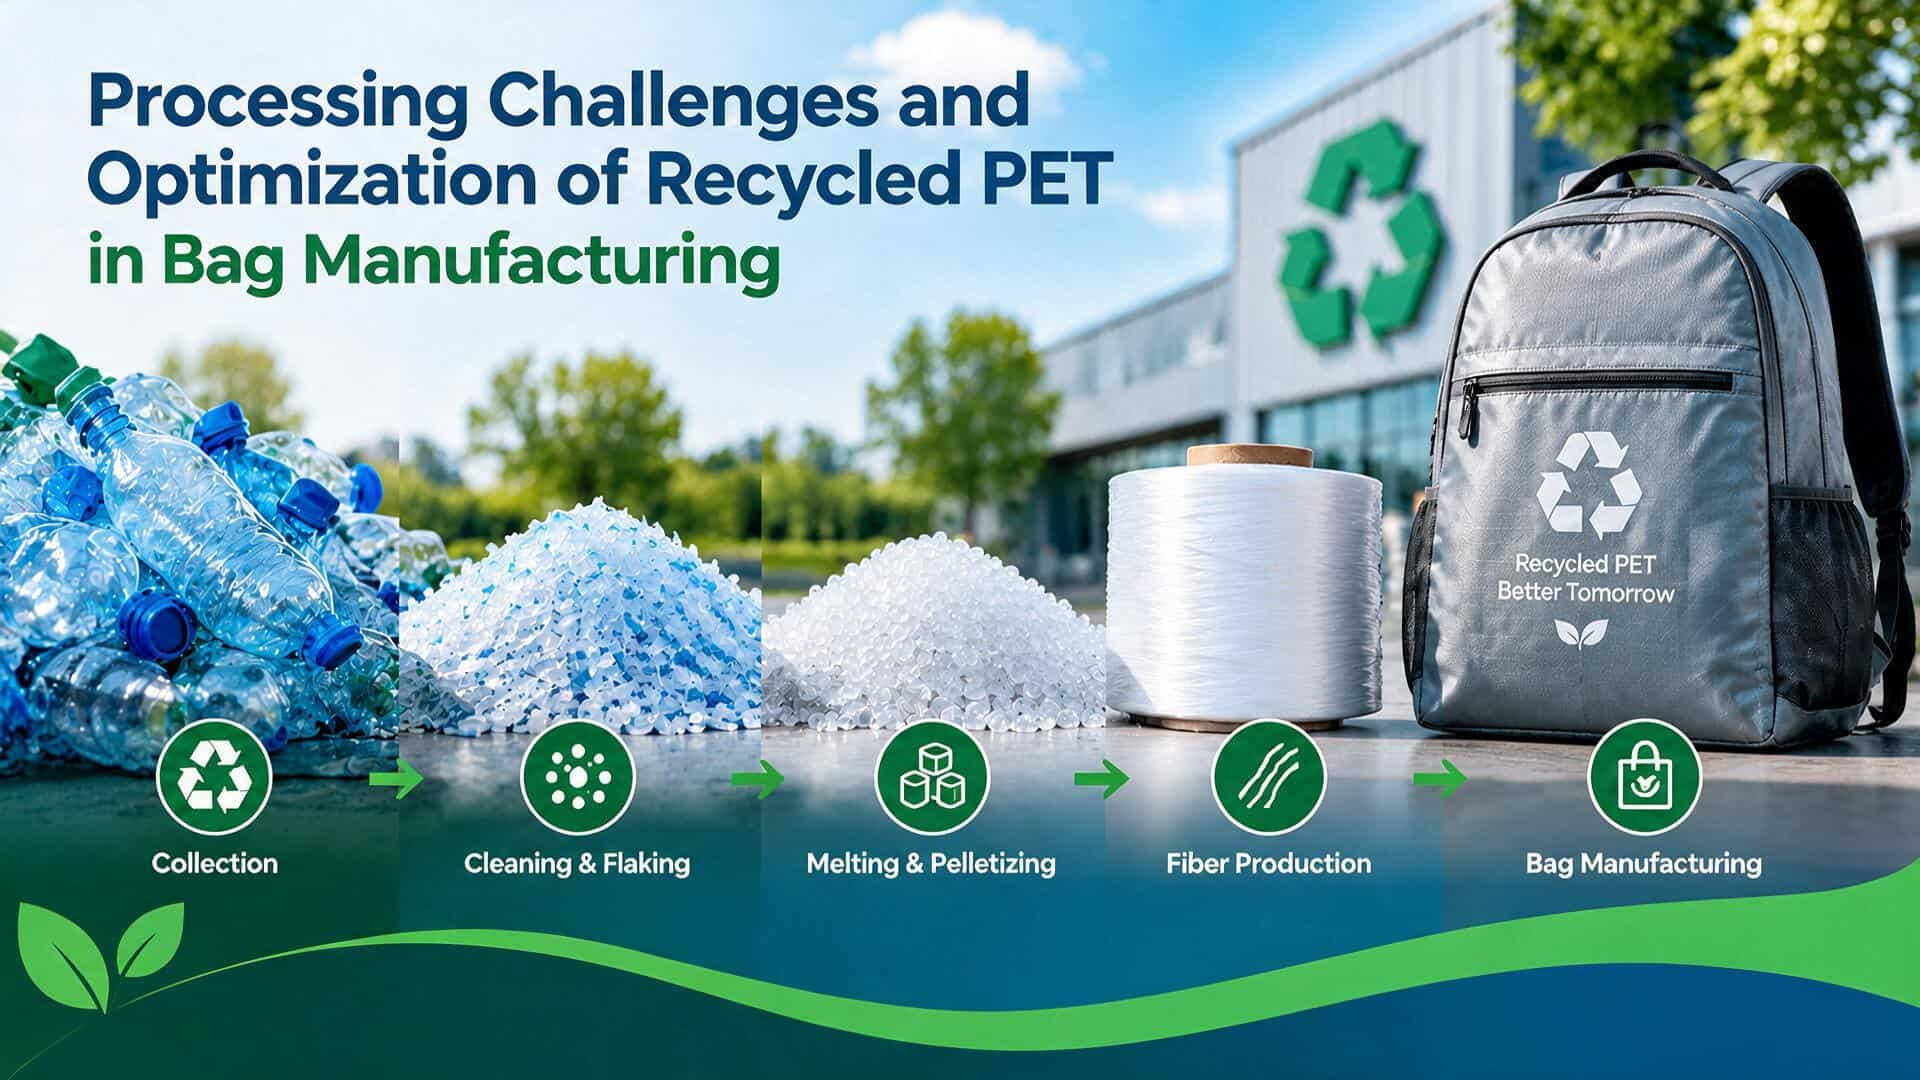
Dans le secteur traditionnel de la fabrication de sacs, les fibres de polyester et les plaques rigides en PET ont toujours été les matériaux structurels principaux, grâce à leur excellente résistance à la traction, à leur résistance à l’usure et à leurs avantages en matière de coûts. Pour réduire l’empreinte carbone, l’adoption du PET recyclé (RPET), produit à partir de bouteilles plastiques usagées recyclées, en remplacement du polyester vierge, est devenue un choix incontournable pour la production à grande échelle et la conception écologique.
Toutefois, du point de vue de la science des matériaux appliqués, les températures élevées, les forces de cisaillement et le vieillissement environnemental subis lors du recyclage plastique entraînent inévitablement la rupture des chaînes moléculaires de PET (dégradation thermique et hydrolyse), modifiant ainsi ses propriétés physiques et mécaniques. Ces modifications peuvent engendrer toute une série de difficultés de transformation lors de la fabrication de sacs hautement précis et personnalisés. sacs sur mesure .
2. Principaux défis de transformation liés à l’utilisation du RPET dans la fabrication de sacs
2.1 Transformation des textiles souples : variations de la résistance des fils et risques de rupture, dommages thermiques lors de la couture et déchirures aux perforations d’aiguille
Dans la fabrication de sacs souples, le RPET est généralement utilisé sous forme de tissu en polyester recyclé pour la structure principale, la doublure et d’autres composants, mais comporte certains risques associés :
-
- Variations de la résistance des fils et risques de rupture : Le procédé de recyclage mécanique peut entraîner une dégradation des chaînes moléculaires de polyester, et les impuretés résiduelles peuvent également nuire à la qualité du filage, affectant ainsi la résistance, l’uniformité et la stabilité de transformation de certaines fibres ou fils RPET. Lors du filage et du tissage, ces différences peuvent accroître le risque de rupture des fils.
- Dommmages thermiques et déchirures aux perforations d’aiguille lors de la couture : La chaleur générée par la couture à grande vitesse peut endommager le fil à coudre ou les tissus sensibles à la chaleur. En outre, la concentration des contraintes au niveau des perforations d’aiguille peut augmenter le risque de déchirure du tissu.
2.2 Formage des coquilles rigides et des composants structurels : modifications de la rhéologie de la matière fondue et défauts de formage
Dans la fabrication de coquilles rigides pour valises à roulettes, de plaques de support pour systèmes de transport et de cloisons internes pour sacs fonctionnels, certains produits utilisent des procédés tels que l’extrusion de feuilles en RPET, le thermoformage ou le moulage par injection. Les propriétés rhéologiques et la maîtrise de la teneur en humidité des matériaux recyclés influencent directement la stabilité du traitement et la qualité du produit fini.
-
- Modifications de la viscosité de la matière fondue et stabilité du formage : Le recyclage mécanique suivi d’un traitement thermique peut entraîner la dégradation des chaînes moléculaires du PET, ce qui provoque une diminution de la viscosité intrinsèque (IV) de certains RPET, une réduction subséquente de la viscosité de fusion et une augmentation du débit de fusion (MFR). Lors de l’extrusion des feuilles, les variations des propriétés rhéologiques de la matière fondue peuvent accroître la difficulté de contrôle de l’épaisseur, affectant ainsi l’uniformité des feuilles et les propriétés mécaniques des produits finaux.
- Contrôle de l’humidité et risque de dégradation hydrolytique : Le PET est sensible à la teneur en humidité avant transformation. Si la matière première en RPET n’est pas complètement séchée, l’humidité résiduelle peut provoquer une hydrolyse pendant le procédé de fusion à haute température, entraînant ainsi une rupture des chaînes moléculaires, une diminution de la masse moléculaire et de la viscosité intrinsèque, et affectant la stabilité de transformation ainsi que les propriétés mécaniques du produit fini. Par ailleurs, l’humidité et d’autres composés volatils peuvent également causer des défauts de surface tels que des bulles ou des stries argentées sur les pièces moulées.
2.3 Défis liés au traitement de surface : adhérence insuffisante des revêtements et durabilité réduite
Lors de la fabrication de sacs, certains tissus en RPET nécessitent un traitement de revêtement PU/PVC afin de répondre à des exigences telles que l’étanchéité à l’eau, la résistance à l’usure ou la conception esthétique. Si l’adhérence entre le revêtement et le tissu n’est pas suffisamment forte, ce dernier peut présenter des fissures, un décollement ou une délaminage du revêtement après des pliages, frottements ou rayures répétés. Dans les coins, les coutures et les zones soumises à des pliages répétés du sac, ces problèmes peuvent encore plus compromettre l’intégrité et les performances étanches du revêtement.
3. Stratégies pour surmonter les défis liés à la transformation
Afin d’appliquer efficacement le RPET dans fabrication de Sacs et de répondre aux exigences de durabilité du produit, de stabilité du procédé et de qualité esthétique, les usines doivent élaborer des schémas ciblés de maîtrise des procédés et de vérification de la qualité, fondés sur les caractéristiques matérielles propres à chaque étape de transformation.
3.1 Optimisation de la transformation des textiles souples et de la couture
-
- Renforcement de la maîtrise de la qualité des matières premières et des performances des fils : Sélectionner des fils et des tissus en RPET de qualité stable et provenant de sources traçables, et inspecter la résistance du fil, son uniformité ainsi que la résistance à la déchirure du tissu conformément aux exigences du produit afin de réduire l’impact des fluctuations des performances des matières premières sur le traitement textile et la qualité ultérieure de la couture.
- Optimisation des paramètres de couture et adaptation aiguille–fil : En fonction de l’épaisseur, de la texture et de la résistance du tissu, le choix approprié du type et de la taille de l’aiguille, du fil à coudre et de la vitesse de couture est essentiel pour minimiser les dommages causés au tissu par des combinaisons inadéquates aiguille–fil ou par des vitesses de traitement excessivement élevées.
3.2 Optimisation des procédés de formage des composants rigides et structuraux
-
- Contrôle de la teneur en humidité des matières premières et des conditions de transformation : En se basant sur les spécifications de la matière première en RPET, établir des conditions de séchage appropriées et maîtriser la teneur en humidité de la matière première avant le traitement à l’état fondu afin de réduire le risque de dégradation hydrolytique pendant le traitement à haute température. Lorsque cela est nécessaire, évaluer si la matière première répond aux exigences de transformation en combinant des indicateurs tels que la viscosité intrinsèque (IV).
- Optimisation des paramètres d’extrusion et de formage : En se fondant sur les propriétés rhéologiques de la matière, régler de façon adaptée la température de transformation, la vitesse de rotation de la vis, les paramètres de filière et la vitesse de traction, et surveiller les variations de pression ainsi que l’épaisseur de la plaque durant le procédé d’extrusion afin d’améliorer la stabilité et l’uniformité du moulage de la plaque. Pour les lignes de production présentant des fluctuations de débit ou une pression d’extrusion instable, évaluer l’adéquation d’équipements tels que les pompes à matière fondue.
3.3 Optimisation des procédés de traitement de surface
-
- Maîtrise des conditions de surface du substrat : Avant le traitement de revêtement, assurez-vous que la surface du tissu RPET est propre et sèche afin de réduire l’impact des huiles, des poussières et d’autres résidus sur l’adhérence du revêtement.
- Optimisation des systèmes de revêtement et des procédés de traitement : En fonction de la structure du tissu, du matériau de revêtement et de l’application du produit, sélectionnez la formule appropriée de revêtement PU/PVC ainsi que les paramètres de traitement. Lorsque cela est nécessaire, évaluez des options telles que le traitement Corona, le traitement plasma ou l’application d’un apprêt afin d’améliorer l’adhérence entre le revêtement et le tissu.
4. Essais de performance des sacs en RPET finis
Toute amélioration de procédé doit être étayée par des données. Une fois la production de masse des sacs lancée, les essais mécaniques sur les sacs en RPET doivent être plus rigoureux que ceux effectués sur les produits classiques.
4.1 Essais de résistance du tissu et des coutures
Une machine d’essai de traction est utilisée pour effectuer des essais de résistance à la traction et à la déchirure sur les tissus, ainsi que des essais de traction sur les poignées, les bretelles et les coutures critiques, afin de vérifier si le tissu se déchire, si les points de couture cèdent ou si les coutures glissent. Pour les pièces porteuses, la durabilité peut également être évaluée au moyen d’essais de chargement répétés.
4.2 Essais de performance des coques rigides et des composants structurels
Pour les coques rigides et les plaques de support en RPET, un essai d’impact avec mouton de chute permet d’évaluer l’apparition de fissures et les dommages subis par le matériau après impact, ainsi que l’uniformité de l’épaisseur aux différents endroits des pièces moulées. Si le produit doit fonctionner dans des environnements à basse température, un essai d’impact réalisé dans des conditions de basse température spécifiées peut être ajouté afin de valider sa fiabilité dans l’environnement d’utilisation correspondant.
4.3 Essais d’adhérence du revêtement et de résistance à l’abrasion
Une machine universelle d’essai des matériaux est utilisée pour les essais de décollement des revêtements afin d’évaluer la résistance à l’adhérence entre le revêtement et le tissu en RPET. L’essai d’abrasion Martindale est employé pour des tests de frottement répétés afin d’observer si le revêtement présente des signes d’usure, de fissuration ou de décollement. Pour les tissus revêtus nécessitant un pliage répété, l’essai de flexion peut également être utilisé afin d’évaluer la résistance du revêtement aux dommages causés par le pliage.
5. Conclusion
Lors de l’application du RPET à fabrication de Sacs , il ne suffit pas seulement de prendre en compte les propriétés environnementales du matériau, mais il faut aussi relever les défis technologiques liés à la couture textile, au façonnage structurel et au traitement de surface. Pour fabricants de sacs , une fabrication véritablement durable ne repose pas uniquement sur l’utilisation de matériaux recyclés, mais aussi sur la garantie que ces matériaux répondent aux exigences d’utilisation pratique grâce à des procédés de production stables et à un contrôle qualité fiable.
Lectures connexes
1. Sacs certifiés GRS issus de matériaux recyclés : ce que les acheteurs doivent savoir