 EN
1. Introduzione: La transizione verde nel settore delle borse
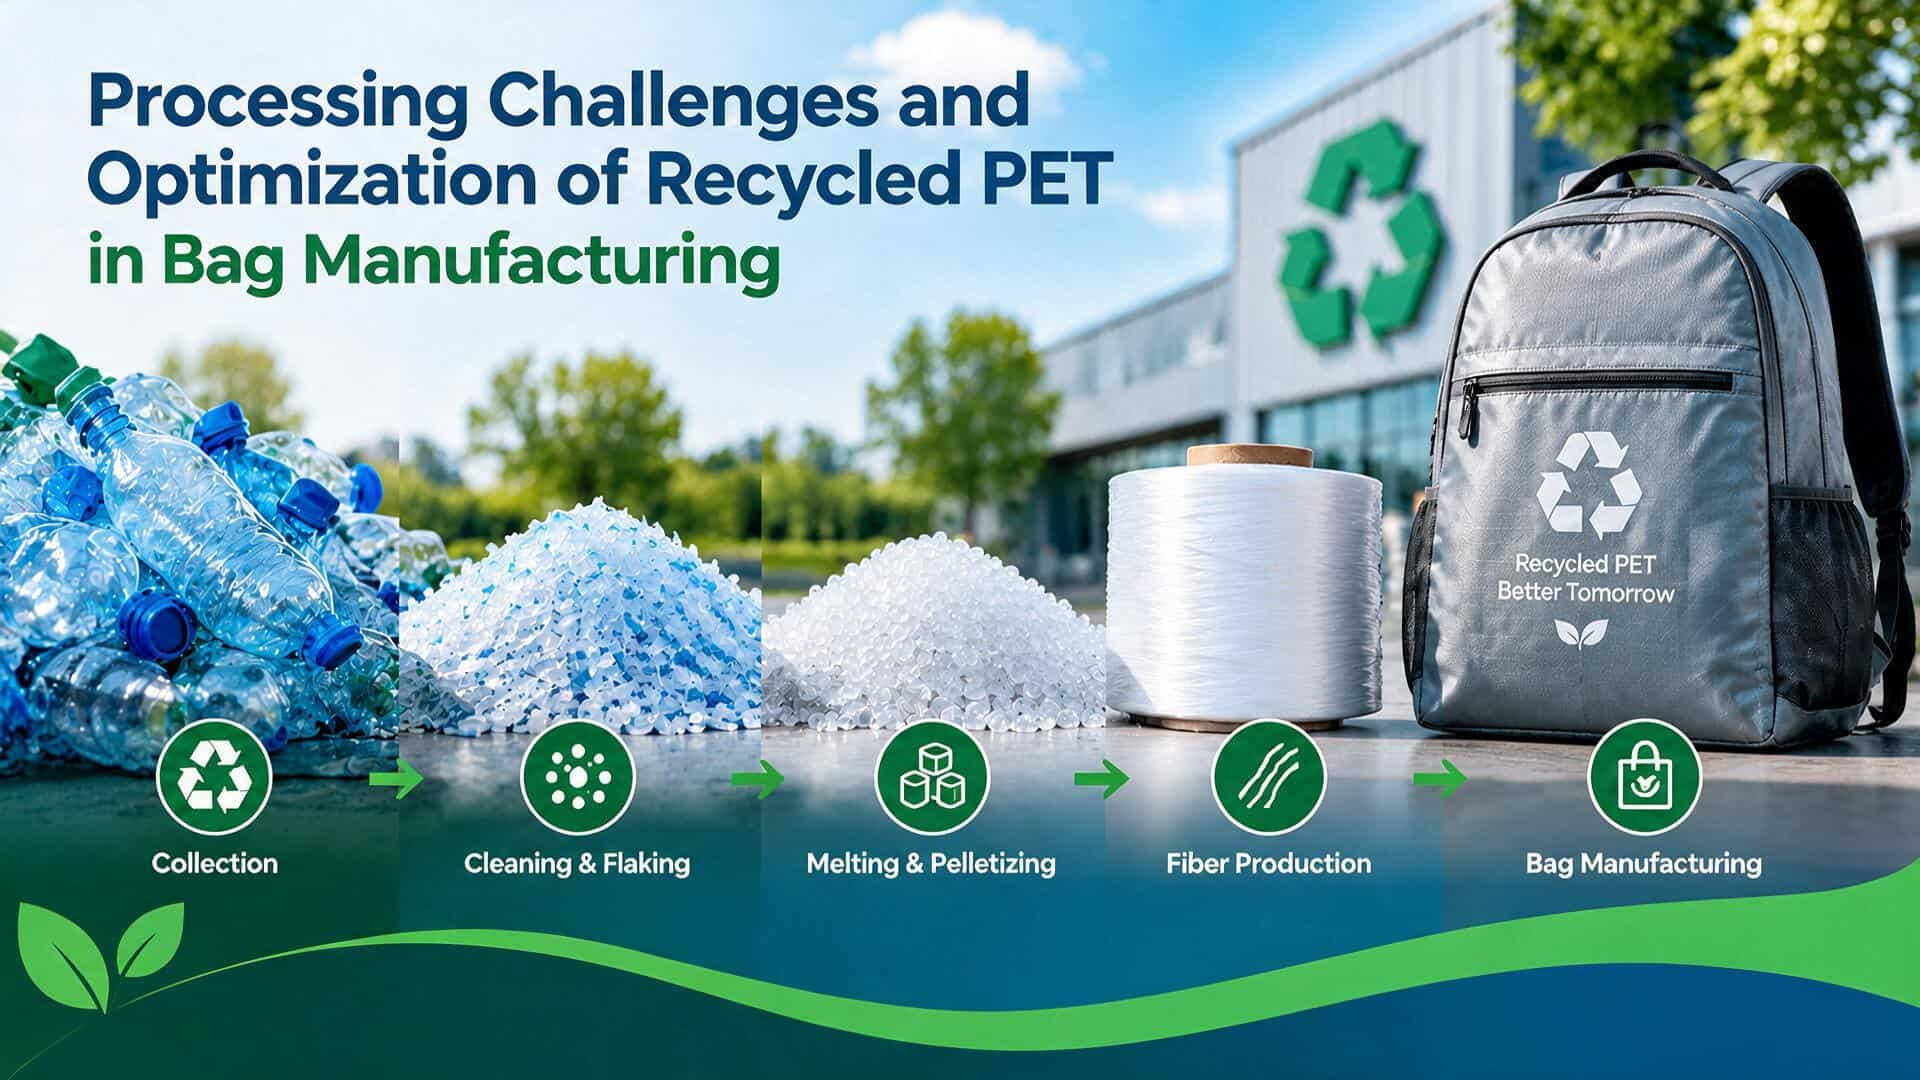
Nel tradizionale settore della produzione di borse, le fibre di poliestere e i rigidi fogli di PET sono sempre stati i principali materiali strutturali grazie alla loro eccellente resistenza a trazione, all’usura e ai vantaggi in termini di costo. Per ridurre l’impronta di carbonio, l’adozione di RPET (PET riciclato) prodotto da bottiglie di plastica usate riciclate, in sostituzione del poliestere vergine, è diventata una scelta inevitabile per la produzione su larga scala e per la progettazione ecocompatibile.
Tuttavia, dal punto di vista della scienza dei materiali ingegneristici, l’elevata temperatura, le forze di taglio e l’invecchiamento ambientale durante il riciclo della plastica provocano inevitabilmente la rottura delle catene molecolari del PET (degradazione termica e idrolisi), modificandone così le proprietà fisiche e meccaniche. Queste modifiche possono generare una serie di difficoltà nella lavorazione durante la produzione di borse altamente precise e personalizzate. borse personalizzate .
2. Principali sfide nella lavorazione dell’RPET nel settore delle borse
2.1 Trattamento di tessuti morbidi: variazioni della resistenza del filato e rischi di rottura, danni termici durante la cucitura e strappo intorno ai fori dell’ago
Nella produzione di borse morbide, l’RPET viene solitamente utilizzato sotto forma di tessuto di poliestere riciclato per il corpo, la fodera e altri componenti, ma comporta alcuni rischi associati:
-
- Variazioni della resistenza del filato e rischi di rottura: Il processo di riciclo meccanico può causare la degradazione delle catene molecolari del poliestere, e le impurità residue possono inoltre influenzare la qualità della filatura, compromettendo così la resistenza, l’uniformità e la stabilità di lavorazione di alcune fibre o filati RPET. Durante la filatura e la tessitura, queste differenze possono aumentare il rischio di rottura del filato.
- Danni termici e strappo intorno ai fori dell’ago durante la cucitura: Il calore generato dalla cucitura ad alta velocità può danneggiare il filo da cucire o i tessuti sensibili al calore. Inoltre, la concentrazione di tensione nel punto di perforazione dell’ago può accrescere il rischio di strappo del tessuto.
2.2 Formatura di componenti rigidi e strutturali: variazioni della reologia della massa fusa e difetti di formatura
Nella produzione di gusci rigidi per valigie a rotelle, lastre di supporto per sistemi di trasporto e divisori interni per borse funzionali, alcuni prodotti utilizzano processi come l’estrusione di fogli in RPET, la termoformatura o lo stampaggio ad iniezione. Le proprietà reologiche e il controllo del contenuto di umidità dei materiali riciclati influenzano direttamente la stabilità del processo e la qualità del prodotto finito.
-
- Variazioni della viscosità della massa fusa e stabilità della formatura: Il riciclo meccanico e il successivo trattamento termico possono causare la degradazione delle catene molecolari del PET, determinando una diminuzione della viscosità intrinseca (IV) di alcuni RPET, una conseguente riduzione della viscosità fusa e un aumento della velocità di flusso fuso (MFR). Durante il processo di estrusione delle lastre, le variazioni delle proprietà reologiche della massa fusa possono aumentare la difficoltà nel controllo dello spessore, influenzando l’uniformità delle lastre e le proprietà meccaniche dei prodotti finali.
- Controllo dell’umidità e rischio di degradazione idrolitica: Il PET è sensibile al contenuto di umidità prima della lavorazione. Se la materia prima in RPET non viene essiccata completamente, l’umidità residua può causare idrolisi durante il processo di fusione ad alta temperatura, provocando ulteriormente la rottura delle catene molecolari, la riduzione del peso molecolare e della viscosità intrinseca, e influenzando la stabilità della lavorazione e le proprietà meccaniche del prodotto finito. Allo stesso tempo, l’umidità e altre sostanze volatili possono anche causare difetti superficiali, come bolle e striature argentee, nei prodotti stampati.
2.3 Sfide del trattamento superficiale: scarsa adesione del rivestimento e ridotta durabilità
Nella produzione di borse, alcuni tessuti in RPET richiedono un trattamento di rivestimento PU/PVC per soddisfare requisiti come impermeabilità, resistenza all'usura o design estetico. Se l'adesione tra il rivestimento e il tessuto non è sufficientemente forte, il tessuto potrebbe presentare crepe, distacco o delaminazione del rivestimento dopo ripetute piegature, sfregamenti o graffi. Negli angoli, nelle cuciture e nelle zone della borsa soggette a piegature ripetute, tali problemi potrebbero ulteriormente compromettere l'integrità e le prestazioni impermeabili del rivestimento.
3. Strategie per superare le difficoltà di lavorazione
Al fine di applicare efficacemente l'RPET in produzione di Borse e soddisfare i requisiti di durata del prodotto, stabilità del processo e qualità estetica, le fabbriche devono sviluppare schemi mirati di controllo del processo e verifica della qualità, basati sulle caratteristiche del materiale in ciascuna fase di lavorazione.
3.1 Ottimizzazione della lavorazione dei tessili morbidi e della cucitura
-
- Rafforzamento del controllo della qualità delle materie prime e delle prestazioni del filato: Selezionare filato e tessuto in RPET di qualità stabile e con fonti tracciabili, e ispezionare la resistenza del filato, la sua uniformità e la resistenza alla strappo del tessuto secondo i requisiti del prodotto, per ridurre l’impatto delle fluttuazioni nelle prestazioni delle materie prime sulla lavorazione tessile e sulla qualità successiva della cucitura.
- Ottimizzazione dei parametri di cucitura e abbinamento ago–filo: Sulla base dello spessore, della texture e della resistenza del tessuto, la scelta adeguata del tipo di ago da macchina, della misura dell’ago, del filo da cucito e della velocità di cucitura è fondamentale per minimizzare i danni al tessuto causati da combinazioni inadeguate ago–filo o da velocità di lavorazione eccessivamente elevate.
3.2 Ottimizzazione dei processi di formatura di componenti rigidi e strutturali
-
- Controllo del contenuto di umidità delle materie prime e delle condizioni di lavorazione: Sulla base delle specifiche della materia prima in RPET, stabilire opportune condizioni di essiccazione e controllare il contenuto di umidità della materia prima prima della lavorazione a fusione, per ridurre il rischio di degradazione idrolitica durante la lavorazione ad alta temperatura. Se necessario, valutare se la materia prima soddisfa i requisiti di lavorazione combinando indicatori quali la viscosità intrinseca (IV).
- Ottimizzazione dei parametri di estrusione e formatura: Sulla base delle proprietà reologiche del materiale, regolare in modo ragionevole la temperatura di lavorazione, la velocità della vite, i parametri della filiera e la velocità di trazione, e monitorare le variazioni di pressione e di spessore della lastra durante il processo di estrusione, per migliorare la stabilità e l’uniformità della formatura della lastra. Per le linee di produzione con produzione fluttuante o pressione di estrusione instabile, valutare l’applicabilità di apparecchiature come le pompe per massa fusa.
3.3 Ottimizzazione dei processi di trattamento superficiale
-
- Controllo delle condizioni superficiali del substrato: Prima del trattamento di rivestimento, assicurarsi che la superficie del tessuto RPET sia pulita e asciutta, riducendo l’impatto di oli, polvere e altri residui sull’efficacia dell’adesione del rivestimento.
- Ottimizzazione dei sistemi di rivestimento e dei processi di trattamento: In base alla struttura del tessuto, al materiale di rivestimento e all’applicazione del prodotto, selezionare la formula appropriata di rivestimento PU/PVC e i parametri di processo. Se necessario, valutare opzioni quali il trattamento al plasma, il trattamento al corona o l’applicazione di un primer per migliorare l’adesione tra il rivestimento e il tessuto.
4. Test delle prestazioni del prodotto finito per le borse RPET
Ogni miglioramento del processo deve essere supportato da dati. Al termine della produzione in serie delle borse, i test delle prestazioni meccaniche per le borse RPET devono essere più rigorosi rispetto a quelli previsti per i prodotti standard.
4.1 Test della resistenza del tessuto e delle cuciture
Una macchina per la prova di trazione viene utilizzata per eseguire prove di trazione e di resistenza alla lacerazione su tessuti, nonché prove di trazione su maniglie, spallacci e cuciture critiche, al fine di verificare se il tessuto si lacera, se i punti di cucitura si rompono o se le cuciture scivolano. Per le parti portanti, la durata può essere valutata anche mediante prove di carico ripetuto.
4.2 Prove di prestazione per gusci rigidi e componenti strutturali
Per i gusci rigidi e le piastre di supporto in RPET, è possibile utilizzare la prova di impatto con martello cadente per valutare la formazione di crepe e i danni subiti dal materiale dopo l’impatto, nonché per verificare l’uniformità dello spessore in diverse zone delle parti stampate. Se il prodotto deve operare in ambienti a bassa temperatura, è possibile aggiungere una prova di impatto alle specifiche temperature basse per verificarne l'affidabilità nell'ambiente d'uso corrispondente.
4.3 Prove di adesione del rivestimento e di resistenza all’abrasione
Viene utilizzata una macchina universale per prove di materiale per testare lo scollamento del rivestimento, al fine di valutare la resistenza all’adesione tra il rivestimento e il tessuto in RPET. Il martindale abrasion tester viene impiegato per prove di attrito ripetuto, per osservare se il rivestimento presenta usura, crepe o scollamento. Per i tessuti rivestiti che richiedono flessioni ripetute, è possibile utilizzare anche il flexing tester per valutare la resistenza del rivestimento ai danni causati dalla flessione.
5. Conclusione
Quando si applica l’RPET a produzione di Borse , non solo occorre considerare le caratteristiche ambientali del materiale, ma bisogna anche affrontare le sfide tecnologiche legate alla cucitura tessile, alla modellazione strutturale e al trattamento superficiale. Per produttori di borse , una produzione realmente sostenibile non consiste soltanto nell’uso di materiali riciclati, bensì anche nell’assicurare che tali materiali soddisfino i requisiti d’uso pratico grazie a processi produttivi stabili e a un controllo qualità affidabile.
Lettura consigliata