 EN
1. Introdução: A Transição Verde na Indústria de Malas
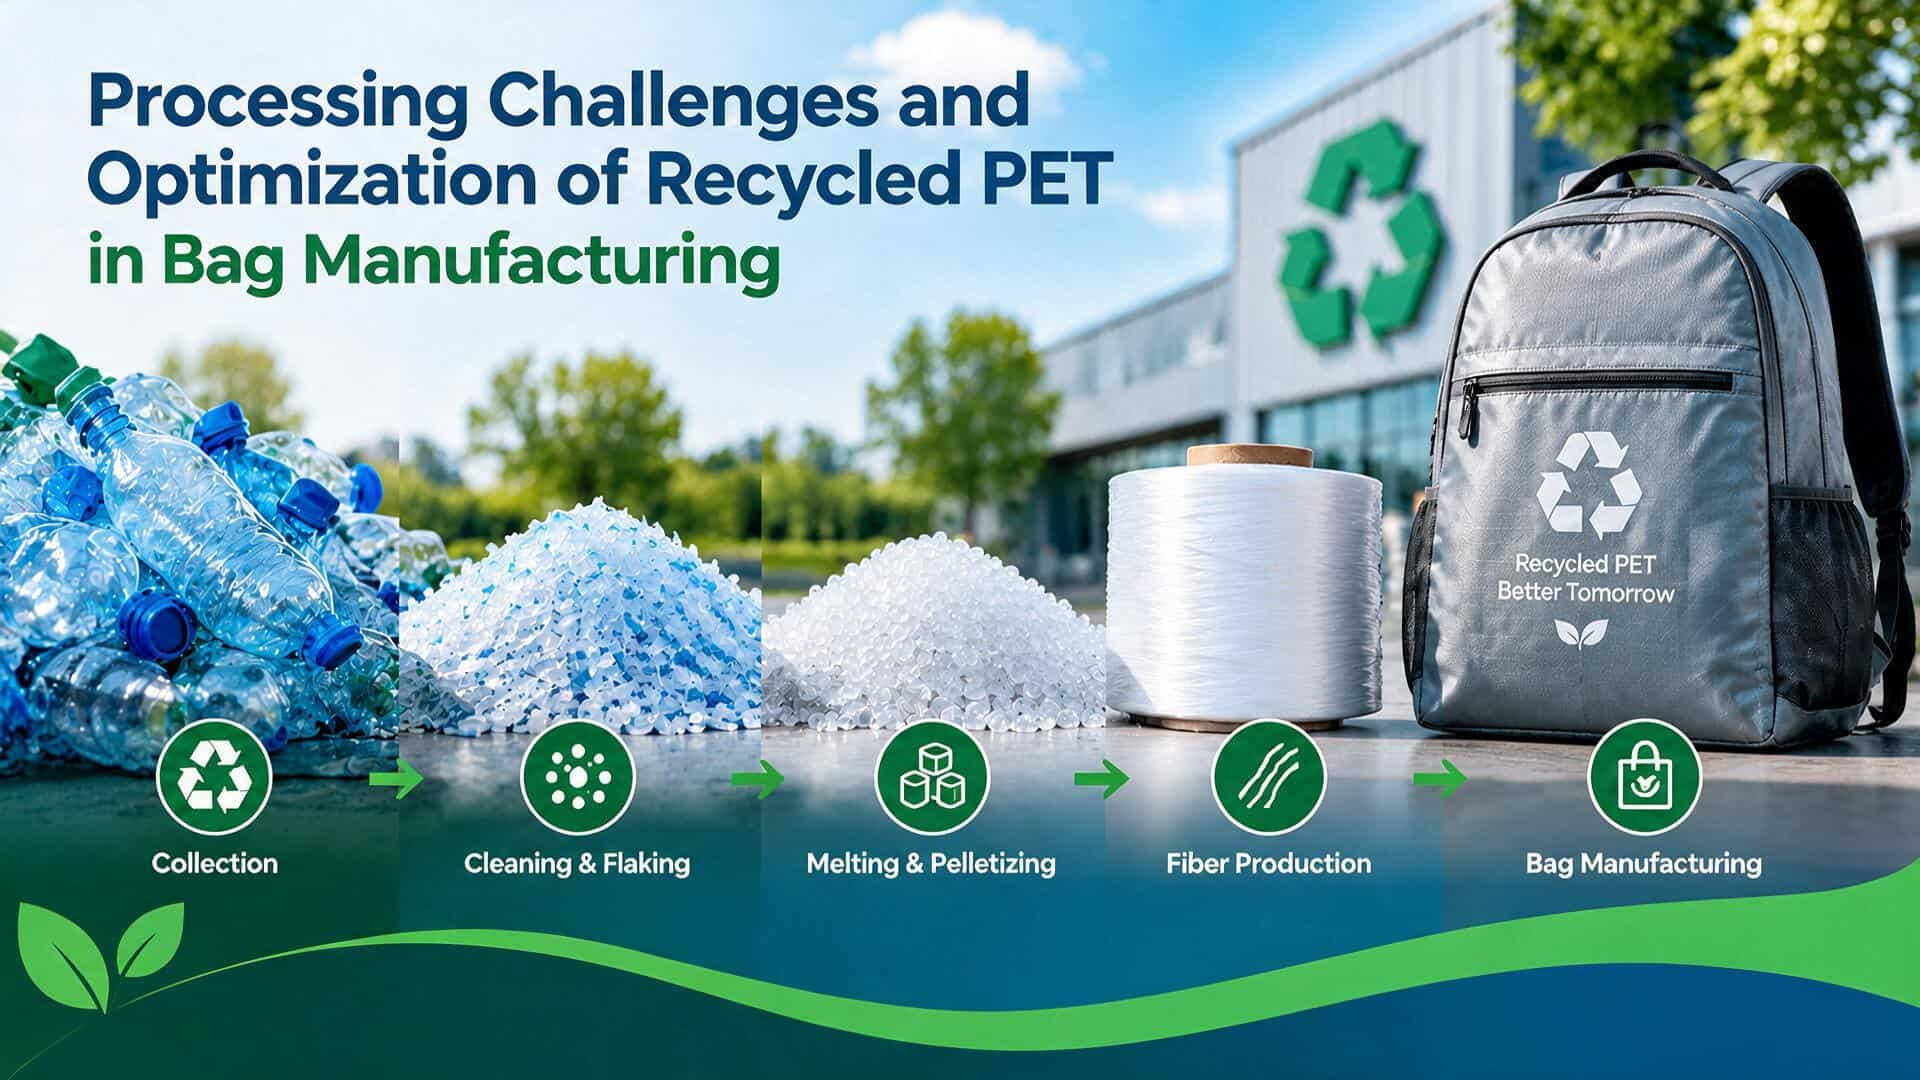
Na indústria tradicional de fabricação de malas, fibras de poliéster e folhas rígidas de PET sempre foram os principais materiais estruturais devido à sua excelente resistência à tração, resistência ao desgaste e vantagens de custo. Para reduzir a pegada de carbono, adotar RPET (PET reciclado), produzido a partir de garrafas plásticas descartadas, como substituto do poliéster virgem tornou-se uma escolha inevitável para a produção em larga escala e para o design ecológico atual.
No entanto, sob a perspectiva da ciência dos materiais de engenharia, o calor elevado, a força de cisalhamento e o envelhecimento ambiental durante a reciclagem de plásticos inevitavelmente provocam a ruptura das cadeias moleculares de PET (degradação térmica e hidrólise), alterando assim seus comportamentos físicos e mecânicos. Essas alterações podem gerar uma série de desafios de processamento ao fabricar produtos altamente precisos e personalizados bolsas personalizadas .
2. Principais Desafios de Processamento do RPET na Fabricação de Malas
2.1 Processamento Têxtil Macio: Variações na Resistência dos Fios e Riscos de Ruptura, Danos Térmicos na Costura e Rasgos nos Furos da Agulha
Na fabricação de bolsas macias, o RPET é normalmente utilizado na forma de tecido de poliéster reciclado para o corpo, forro e outros componentes, mas existem certos riscos associados:
-
- Variações na Resistência dos Fios e Riscos de Ruptura: O processo de reciclagem mecânica pode levar à degradação das cadeias moleculares do poliéster, e impurezas residuais também podem afetar a qualidade da fiação, comprometendo assim a resistência, a uniformidade e a estabilidade no processamento de algumas fibras ou fios de RPET. Durante a fiação e a tecelagem, essas diferenças podem aumentar o risco de ruptura dos fios.
- Danos Térmicos e Rasgos nos Furos da Agulha durante a Costura: O calor gerado pela costura em alta velocidade pode danificar o fio de costura ou tecidos sensíveis ao calor. Além disso, a concentração de tensão no furo da agulha pode aumentar o risco de rasgo do tecido.
2.2 Formação de Capas Rígidas e Componentes Estruturais: Alterações na Reologia do Material Fundido e Defeitos na Formação
Na fabricação de capas rígidas para malas de rodinhas, placas de suporte para sistemas de transporte e divisórias internas para bolsas funcionais, alguns produtos utilizam processos como extrusão de folhas de RPET, termoformação ou moldagem por injeção. As propriedades reológicas e o controle do teor de umidade dos materiais reciclados afetam diretamente a estabilidade do processo e a qualidade do produto acabado.
-
- Alterações na Viscosidade do Material Fundido e Estabilidade da Formação: A reciclagem mecânica e o subsequente processamento térmico podem levar à degradação das cadeias moleculares de PET, resultando na diminuição da viscosidade intrínseca (IV) de alguns RPET, numa redução subsequente da viscosidade do fundido e num aumento da taxa de fluxo do fundido (MFR). Durante o processo de extrusão de folhas, alterações nas propriedades reológicas do fundido podem aumentar a dificuldade de controlo da espessura, afetando a uniformidade das folhas e as propriedades mecânicas dos produtos finais.
- Controlo da humidade e risco de degradação hidrolítica: O PET é sensível ao teor de umidade antes do processamento. Se a matéria-prima de RPET não for totalmente seca, a umidade residual pode causar hidrólise durante o processo de fusão em alta temperatura, levando, posteriormente, à ruptura das cadeias moleculares, à redução da massa molecular e da viscosidade intrínseca, além de afetar a estabilidade do processamento e as propriedades mecânicas do produto acabado. Ao mesmo tempo, a umidade e outros voláteis também podem causar defeitos superficiais, como bolhas e estrias prateadas, em produtos moldados.
2.3 Desafios no Tratamento de Superfície: Adesão Insuficiente do Revestimento e Redução da Durabilidade
Na produção de bolsas, alguns tecidos de RPET exigem tratamento com revestimento de PU/PVC para atender requisitos como impermeabilização, resistência ao desgaste ou design estético. Se a aderência entre o revestimento e o tecido não for suficientemente forte, o tecido pode apresentar rachaduras, descascamento ou deslaminação do revestimento após dobras repetidas, atrito ou arranhões. Nos cantos, nas costuras e nas áreas sujeitas a dobras repetidas da bolsa, tais problemas podem comprometer ainda mais a integridade e o desempenho impermeável do revestimento.
3. Estratégias para Superar Desafios de Processamento
A fim de aplicar eficazmente o RPET em fabricação de Bolsas e atender aos requisitos de durabilidade do produto, estabilidade do processamento e qualidade estética, as fábricas precisam desenvolver esquemas direcionados de controle de processo e verificação de qualidade com base nas características do material em diferentes etapas de processamento.
3.1 Otimização do Processamento Têxtil Macio e da Costura
-
- Reforço do Controle de Qualidade da Matéria-Prima e do Desempenho do Fio: Selecionar fio e tecido de RPET com qualidade estável e fontes rastreáveis, e inspecionar a resistência do fio, sua uniformidade e a resistência ao rasgo do tecido de acordo com os requisitos do produto, para reduzir o impacto das flutuações no desempenho das matérias-primas sobre o processamento têxtil e a qualidade subsequente da costura.
- Otimização dos parâmetros de costura e da correspondência agulha–linha: Com base na espessura, textura e resistência do tecido, a seleção adequada do tipo e tamanho da agulha da máquina, da linha de costura e da velocidade de costura é crucial para minimizar danos ao tecido causados por combinações inadequadas de agulha e linha ou por velocidades excessivamente altas de processamento.
3.2 Otimização dos processos de conformação de componentes estruturais e de carcaça rígida
-
- Controle do teor de umidade da matéria-prima e das condições de processamento: Com base nas especificações da matéria-prima RPET, estabeleça condições adequadas de secagem e controle o teor de umidade da matéria-prima antes do processamento por fusão, a fim de reduzir o risco de degradação hidrolítica durante o processamento em alta temperatura. Quando necessário, avalie se a matéria-prima atende aos requisitos de processamento combinando indicadores como a viscosidade intrínseca (IV).
- Otimização dos Parâmetros de Extrusão e Moldagem: Com base nas propriedades reológicas do material, ajuste razoavelmente a temperatura de processamento, a velocidade do parafuso, os parâmetros do molde e a velocidade de tração, e monitore as variações de pressão e espessura da chapa durante o processo de extrusão, para melhorar a estabilidade e a uniformidade da moldagem da chapa. Para linhas de produção com saída oscilante ou pressão de extrusão instável, avalie a aplicabilidade de equipamentos como bombas de massa fundida.
3.3 Otimização dos Processos de Tratamento de Superfície
-
- Controle das Condições da Superfície do Substrato: Antes do tratamento de revestimento, certifique-se de que a superfície do tecido RPET esteja limpa e seca, reduzindo o impacto de óleo, poeira e outros resíduos sobre o efeito de aderência do revestimento.
- Otimização de Sistemas de Revestimento e Processos de Tratamento: Com base na estrutura do tecido, no material de revestimento e na aplicação do produto, selecione a fórmula adequada de revestimento PU/PVC e os parâmetros de processamento. Quando necessário, avalie opções como tratamento por corona, tratamento por plasma ou aplicação de primer para melhorar a aderência entre o revestimento e o tecido.
4. Testes de Desempenho do Produto Acabado para Sacolas RPET
Qualquer melhoria de processo deve ser respaldada por dados. Após a conclusão da produção em massa das sacolas, os testes de desempenho mecânico para sacolas RPET devem ser mais rigorosos do que os realizados para produtos convencionais.
4.1 Testes de Resistência do Tecido e das Costuras
Uma máquina de ensaio de tração é utilizada para realizar ensaios de tração e resistência ao rasgo em tecidos, bem como ensaios de tração em alças, alças de ombro e costuras críticas, a fim de verificar se o tecido se rasga, se as costuras se rompem ou se as costuras deslizam. Para peças sujeitas a cargas, a durabilidade também pode ser avaliada por meio de ensaios de carregamento repetido.
4.2 Ensaios de Desempenho de Estruturas Rígidas e Componentes Estruturais
Para estruturas rígidas e placas de suporte em RPET, o ensaio de impacto com martelo de queda pode ser utilizado para avaliar o aparecimento de fissuras e danos no material após o impacto, bem como para verificar a uniformidade da espessura em diferentes locais das peças moldadas. Caso o produto precise operar em ambientes de baixa temperatura, pode-se acrescentar um ensaio de impacto sob condições específicas de baixa temperatura para verificar sua confiabilidade no ambiente de uso correspondente.
4.3 Ensaios de Adesão do Revestimento e Resistência à Abrasão
Uma máquina universal de ensaio de materiais é utilizada para testes de descascamento de revestimentos, a fim de avaliar a resistência à aderência entre o revestimento e o tecido de RPET. O abrasímetro Martindale é empregado em testes de fricção repetida para observar se o revestimento apresenta desgaste, fissuração ou descascamento. Para tecidos revestidos que exigem dobramento repetido, o flexômetro também pode ser utilizado para avaliar a resistência do revestimento aos danos causados por dobramento.
5. Conclusão
Ao aplicar RPET em fabricação de Bolsas , não apenas as propriedades ambientais do material devem ser consideradas, mas também os desafios tecnológicos relacionados à costura têxtil, à conformação estrutural e ao tratamento de superfície. Para fabricantes de bolsas , uma produção verdadeiramente sustentável não reside apenas no uso de materiais reciclados, mas também em garantir que esses materiais atendam aos requisitos práticos de utilização mediante processos produtivos estáveis e controle de qualidade confiável.
Leitura relacionada
1. Bolsas Certificadas GRS: O Que os Compradores Devem Saber