 EN
1. Introducción: La transición ecológica en la industria de las bolsas
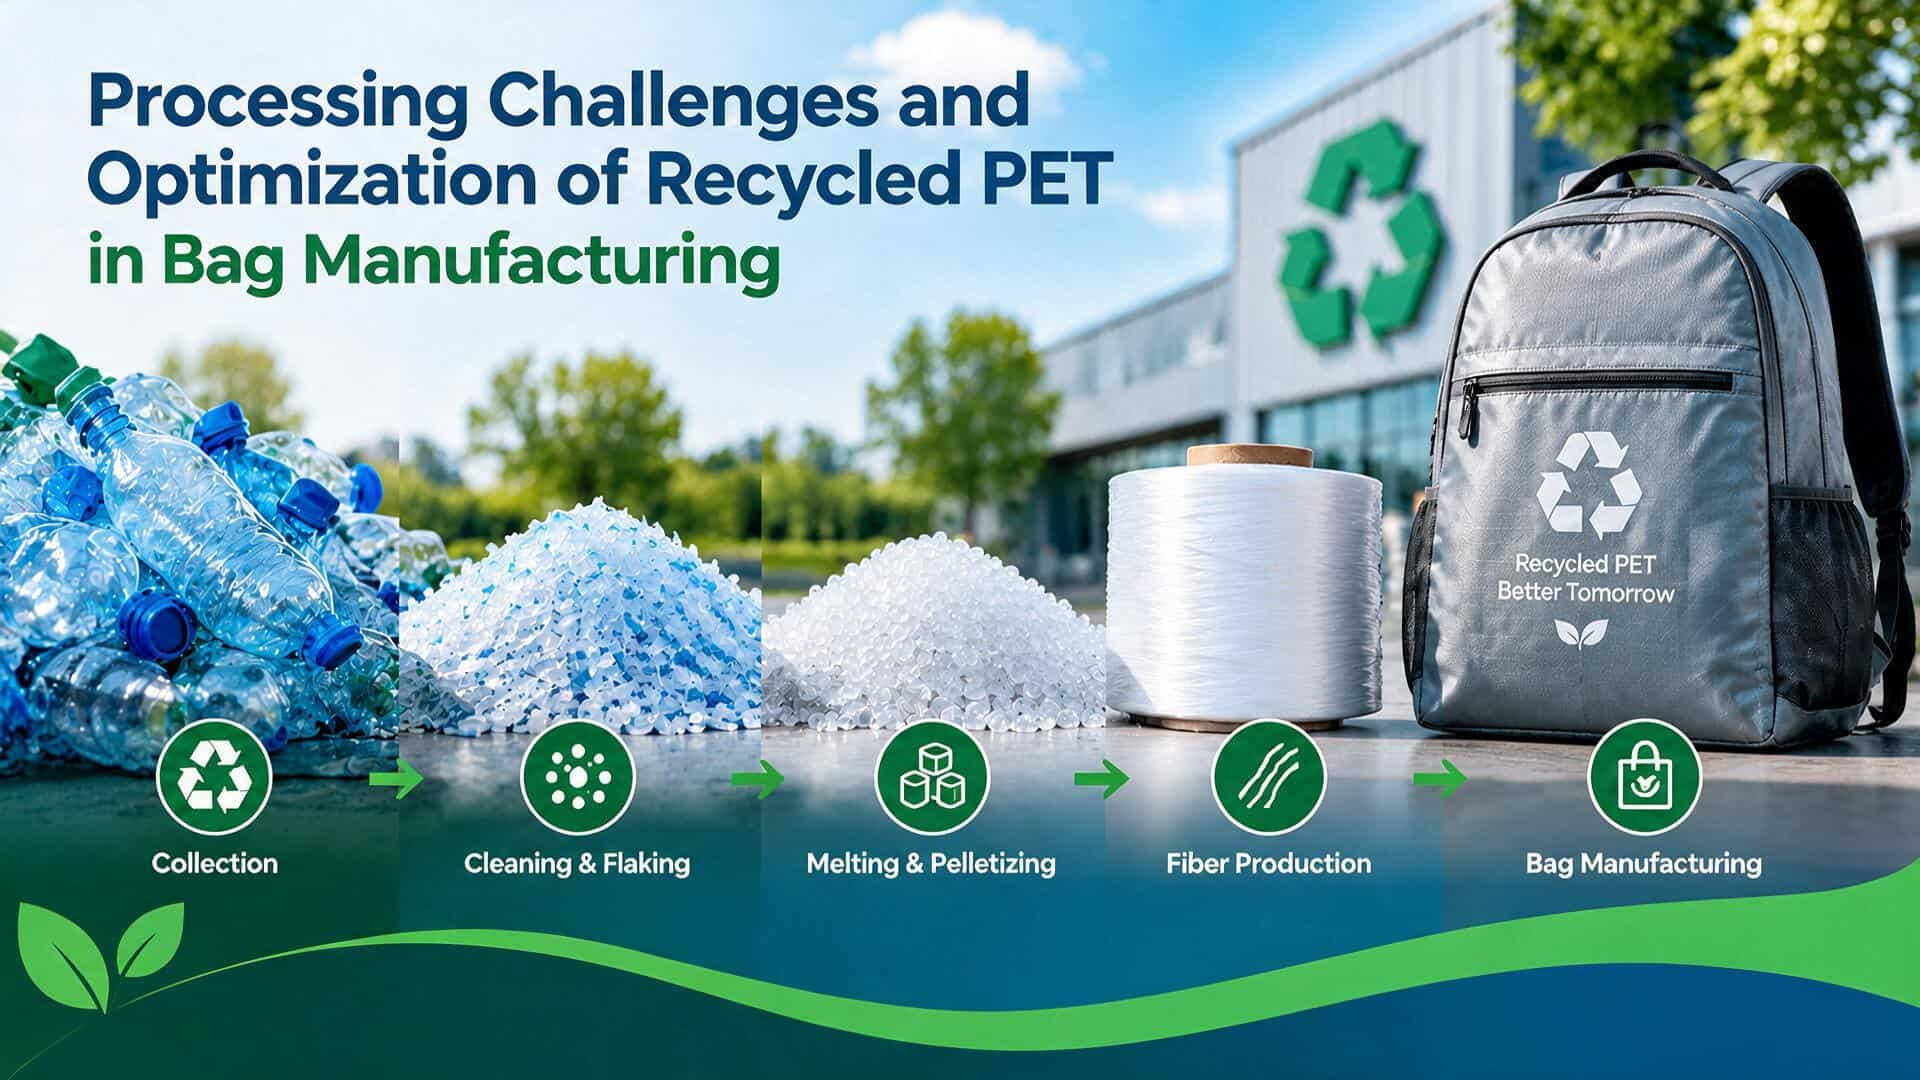
En la industria tradicional de fabricación de bolsas, las fibras de poliéster y las láminas rígidas de PET siempre han sido los materiales estructurales principales debido a su excelente resistencia a la tracción, su resistencia al desgaste y sus ventajas de costo. Para reducir la huella de carbono, adoptar RPET (PET reciclado) producido a partir de botellas de plástico usadas como sustituto del poliéster virgen se ha convertido en una opción inevitable para la producción a gran escala y el diseño ecológico actuales.
Sin embargo, desde la perspectiva de la ciencia de los materiales de ingeniería, el calor elevado, la fuerza cortante y el envejecimiento ambiental durante el reciclaje de plásticos provocan inevitablemente la ruptura de las cadenas moleculares de PET (degradación térmica e hidrólisis), alterando así sus propiedades físicas y mecánicas. Estos cambios pueden generar una serie de desafíos en el procesamiento al fabricar productos altamente precisos y personalizados bolsas personalizadas .
2. Principales desafíos de procesamiento del RPET en la fabricación de bolsas
2.1 Procesamiento textil suave: variaciones en la resistencia del hilo y riesgos de rotura, daños por calor durante la costura y desgarro en los orificios de la aguja
En la fabricación de bolsos suaves, el RPET se utiliza típicamente en forma de tejido de poliéster reciclado para el cuerpo, el forro y otros componentes, pero existen ciertos riesgos asociados:
-
- Variaciones en la resistencia del hilo y riesgos de rotura: El proceso de reciclaje mecánico puede provocar la degradación de las cadenas moleculares de poliéster, y las impurezas residuales también pueden afectar la calidad del hilado, lo que repercute en la resistencia, la uniformidad y la estabilidad durante el procesamiento de algunas fibras o hilos de RPET. Durante el hilado y el tejido, estas diferencias pueden incrementar el riesgo de rotura del hilo.
- Daños por calor y desgarro en los orificios de la aguja durante la costura: El calor generado por la costura a alta velocidad puede dañar el hilo de coser o los tejidos sensibles al calor. Además, la concentración de tensiones en el orificio de la aguja puede aumentar el riesgo de desgarro del tejido.
2.2 Formación de carcasas rígidas y componentes estructurales: cambios en la reología del fundido y defectos de conformado
En la fabricación de carcasas rígidas para maletas de trolley, placas de soporte para sistemas de transporte e interiores divisorios para bolsos funcionales, algunos productos utilizan procesos como la extrusión de láminas de RPET, el termoconformado o el moldeo por inyección. Las propiedades reológicas y el control del contenido de humedad de los materiales reciclados afectan directamente la estabilidad del proceso y la calidad del producto terminado.
-
- Cambios en la viscosidad del fundido y estabilidad del conformado: El reciclado mecánico y el posterior procesamiento térmico pueden provocar la degradación de las cadenas moleculares de PET, lo que da lugar a una disminución de la viscosidad intrínseca (IV) de algunos RPET, una reducción consiguiente de la viscosidad del fundido y un aumento de la tasa de flujo del fundido (MFR). Durante el proceso de extrusión de láminas, los cambios en las propiedades reológicas del fundido pueden incrementar la dificultad del control del espesor, afectando la uniformidad de las láminas y las propiedades mecánicas de los productos finales.
- Control de la humedad y riesgo de degradación hidrolítica: El PET es sensible al contenido de humedad antes del procesamiento. Si la materia prima de RPET no se seca completamente, la humedad residual puede provocar hidrólisis durante el proceso de fusión a alta temperatura, lo que a su vez causa la ruptura de las cadenas moleculares, una disminución del peso molecular y de la viscosidad intrínseca, afectando así la estabilidad durante el procesamiento y las propiedades mecánicas del producto terminado. Al mismo tiempo, la humedad y otros compuestos volátiles también pueden causar defectos superficiales, como burbujas y estrías plateadas, en los productos moldeados.
2.3 Desafíos del tratamiento superficial: mala adherencia del recubrimiento y menor durabilidad
En la fabricación de bolsos, algunos tejidos de RPET requieren un tratamiento de recubrimiento de PU/PVC para cumplir requisitos como impermeabilidad, resistencia al desgaste o diseño estético. Si la adherencia entre el recubrimiento y el tejido no es suficientemente fuerte, el tejido puede presentar grietas, descamación o deslaminación del recubrimiento tras doblados, frotamientos o arañazos repetidos. En las esquinas, costuras y zonas sometidas a doblado repetido del bolso, estos problemas pueden afectar aún más la integridad y el rendimiento impermeable del recubrimiento.
3. Estrategias para superar los desafíos del procesamiento
Para aplicar eficazmente el RPET en fabricación de Bolsos y cumplir los requisitos de durabilidad del producto, estabilidad del procesamiento y calidad estética, las fábricas deben desarrollar planes específicos de control de procesos y verificación de calidad basados en las características del material en cada etapa del procesamiento.
3.1 Optimización del procesamiento textil suave y de la costura
-
- Refuerzo del control de calidad de las materias primas y del rendimiento del hilo: Seleccionar hilo y tejido de RPET con calidad estable y fuentes rastreables, e inspeccionar la resistencia del hilo, su uniformidad y la resistencia al desgarro del tejido según los requisitos del producto, para reducir el impacto de las fluctuaciones en el rendimiento de las materias primas sobre el procesamiento textil y la calidad posterior de la costura.
- Optimización de los parámetros de costura y la combinación aguja–hilo: En función del grosor, la textura y la resistencia del tejido, la selección adecuada del tipo y tamaño de aguja de máquina, del hilo de costura y de la velocidad de costura es fundamental para minimizar los daños al tejido causados por combinaciones inadecuadas de aguja e hilo o por velocidades de procesamiento excesivamente altas.
3.2 Optimización de los procesos de conformado de componentes rígidos y estructurales
-
- Control del contenido de humedad de las materias primas y de las condiciones de procesamiento: Basándose en las especificaciones de la materia prima de RPET, establezca condiciones adecuadas de secado y controle el contenido de humedad de la materia prima antes del procesamiento en fusión para reducir el riesgo de degradación hidrolítica durante el procesamiento a alta temperatura. Cuando sea necesario, evalúe si la materia prima cumple con los requisitos de procesamiento combinando indicadores como la viscosidad intrínseca (IV).
- Optimización de los parámetros de extrusión y conformado: Basándose en las propiedades reológicas del material, ajuste razonablemente la temperatura de procesamiento, la velocidad del tornillo, los parámetros de la boquilla y la velocidad de tracción, y supervise los cambios de presión y de espesor de la lámina durante el proceso de extrusión para mejorar la estabilidad y la uniformidad del moldeo de la lámina. En líneas de producción con rendimiento fluctuante o presión de extrusión inestable, evalúe la idoneidad de equipos como las bombas de fundido.
3.3 Optimización de los procesos de tratamiento superficial
-
- Control de las condiciones de la superficie del sustrato: Antes del tratamiento de recubrimiento, asegúrese de que la superficie del tejido de RPET esté limpia y seca, para reducir el impacto del aceite, el polvo y otros residuos sobre la adherencia del recubrimiento.
- Optimización de los sistemas de recubrimiento y los procesos de tratamiento: Según la estructura del tejido, el material de recubrimiento y la aplicación del producto, seleccione la fórmula adecuada de recubrimiento de PU/PVC y los parámetros de procesamiento. Cuando sea necesario, evalúe opciones como el tratamiento por corona, el tratamiento por plasma o la aplicación de imprimación para mejorar la adherencia entre el recubrimiento y el tejido.
4. Pruebas de rendimiento del producto terminado para bolsas de RPET
Cualquier mejora de proceso debe respaldarse con datos. Tras la finalización de la producción en masa de las bolsas, las pruebas de rendimiento mecánico para las bolsas de RPET deben ser más rigurosas que las aplicadas a los productos convencionales.
4.1 Pruebas de resistencia del tejido y de las costuras
Se utiliza una máquina de ensayo de tracción para realizar ensayos de resistencia a la tracción y al desgarro en tejidos, así como ensayos de tracción en asas, correas para los hombros y costuras clave, con el fin de comprobar si el tejido se desgarra, si las costuras se rompen o si las uniones se deslizan. En piezas portantes, también se puede evaluar la durabilidad mediante ensayos de carga repetida.
4.2 Ensayos de rendimiento de carcasas rígidas y componentes estructurales
Para carcasas rígidas y placas de soporte de RPET, se puede emplear el ensayo de impacto con martillo de caída para evaluar la aparición de grietas y daños en el material tras el impacto, así como para verificar la uniformidad del espesor en distintas zonas de las piezas moldeadas. Si el producto debe operar en entornos de baja temperatura, se pueden añadir ensayos de impacto bajo condiciones específicas de baja temperatura para verificar su fiabilidad en el entorno de uso correspondiente.
4.3 Ensayos de adherencia del recubrimiento y resistencia a la abrasión
Se utiliza una máquina universal de ensayo de materiales para realizar pruebas de desprendimiento del recubrimiento y evaluar la resistencia de adherencia entre el recubrimiento y el tejido de RPET. El aparato de abrasión Martindale se emplea para ensayos de fricción repetida, con el fin de observar si el recubrimiento presenta desgaste, grietas o desprendimiento. Para tejidos recubiertos que requieren doblado repetido, también puede utilizarse el ensayador de flexión para evaluar la resistencia del recubrimiento al daño por flexión.
5. Conclusión
Al aplicar RPET a fabricación de Bolsos , no solo deben considerarse las propiedades medioambientales del material, sino que también es necesario abordar los desafíos tecnológicos relacionados con la costura textil, el moldeo estructural y el tratamiento superficial. Para fabricantes de bolsos , una fabricación verdaderamente sostenible no radica únicamente en el uso de materiales reciclados, sino también en garantizar que dichos materiales cumplan con los requisitos prácticos de uso mediante procesos productivos estables y controles de calidad fiables.
Lecturas relacionadas
1. Bolsas certificadas GRS: lo que deben saber los compradores