 EN
1. Einführung: Der grüne Wandel in der Taschenindustrie
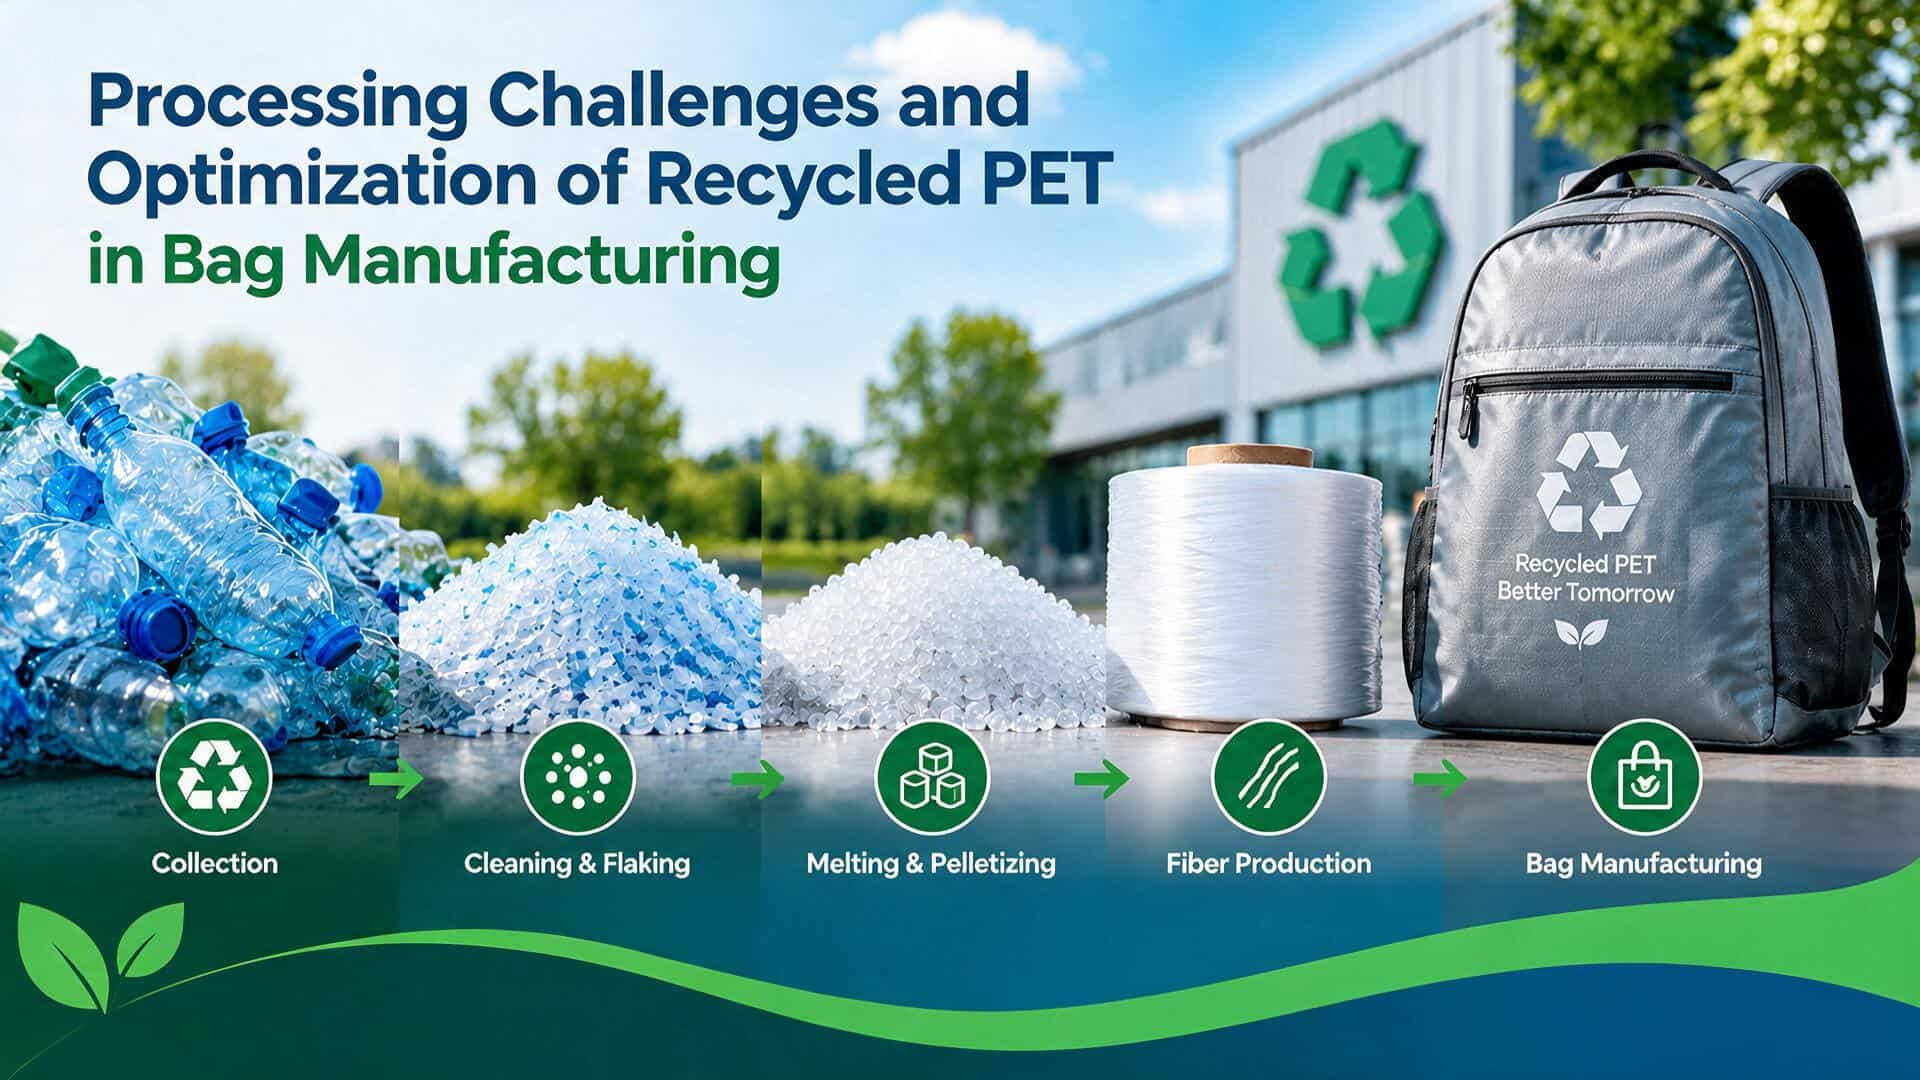
In der traditionellen Taschenherstellung waren Polyesterfasern und starre PET-Platten stets die wichtigsten Konstruktionsmaterialien aufgrund ihrer hervorragenden Zugfestigkeit, Abriebfestigkeit und Kostenvorteile. Um die CO₂-Bilanz zu verbessern, ist der Einsatz von RPET (recyceltem PET), das aus recycelten Kunststoffflaschen hergestellt wird, als Ersatz für primäres Polyester mittlerweile eine zwingende Wahl für die aktuelle Großserienfertigung und ökologische Konstruktion.
Aus Sicht der Werkstofftechnik führen jedoch hohe Temperaturen, Scherkräfte und Umwelteinflüsse während des Kunststoffrecyclings zwangsläufig zum Bruch der PET-Molekülketten (thermischer Abbau und Hydrolyse) und verändern dadurch dessen physikalische und mechanische Eigenschaften. Diese Veränderungen können bei der Herstellung hochpräziser, individueller maßanfertigungen Taschen .
2. Wichtige Verarbeitungsherausforderungen von RPET in der Taschenherstellung
2.1 Weiche Textilverarbeitung: Unterschiede bei der Garnfestigkeit und Risiken von Garnbrüchen, Hitzeschäden beim Nähen sowie Reißen an Nadelstichen
Bei der Herstellung weicher Taschen wird RPET üblicherweise in Form von recyceltem Polyester-Gewebe für Körper, Futter und andere Komponenten eingesetzt; dabei bestehen jedoch bestimmte Risiken:
-
- Unterschiede bei der Garnfestigkeit und Risiken von Garnbrüchen: Das mechanische Recyclingverfahren kann zu einer Degradation der Polyester-Molekülketten führen; zudem können Restverunreinigungen die Spinnqualität beeinträchtigen und dadurch Festigkeit, Gleichmäßigkeit sowie Verarbeitungsstabilität einzelner RPET-Fasern oder -Garne beeinflussen. Während des Spinnens und Webens können diese Unterschiede das Risiko von Garnbrüchen erhöhen.
- Hitzeschäden und Reißen an Nadelstichen beim Nähen: Die durch schnelles Nähen erzeugte Wärme kann den Nähfaden oder wärmeempfindliche Gewebe beschädigen. Zudem kann die Spannungskonzentration am Nadelstich das Risiko eines Gewebereißens erhöhen.
2.2 Herstellung von Hartshells und strukturellen Komponenten: Änderungen der Schmelzerheologie und Formgebungsfehler
Bei der Herstellung von Hartshells für Trolley-Koffer, Tragesystem-Stützplatten und Innentrennwänden für Funktions-Taschen verwenden einige Produkte Verfahren wie RPET-Platten-Extrusion, Thermoformen oder Spritzgießen. Die rheologischen Eigenschaften und die Feuchtigkeitsgehaltskontrolle von Recycling-Materialien beeinflussen direkt die Prozessstabilität und die Qualität des Endprodukts.
-
- Änderungen der Schmelzviskosität und Formstabiltät: Mechanisches Recycling und anschließende thermische Verarbeitung können zur Degradation der PET-Molekülketten führen, was zu einer Verringerung der intrinsischen Viskosität (IV) einiger RPET-Materialien, einer darauffolgenden Reduktion der Schmelzviskosität und einer Erhöhung der Schmelzfließrate (MFR) führt. Während des Extrusionsprozesses von Folien können sich die rheologischen Eigenschaften der Schmelze verändern, wodurch die Dickenkontrolle erschwert wird; dies beeinträchtigt sowohl die Gleichmäßigkeit der Folien als auch die mechanischen Eigenschaften der Endprodukte.
- Feuchtigkeitskontrolle und das Risiko einer hydrolytischen Degradation: PET ist empfindlich gegenüber dem Feuchtigkeitsgehalt vor der Verarbeitung. Wenn das RPET-Rohmaterial nicht vollständig getrocknet ist, kann die verbleibende Feuchtigkeit während des Hochtemperatur-Schmelzprozesses zu einer Hydrolyse führen, was wiederum zum Bruch der Molekülketten, zu einem Abfall der Molmasse und der intrinsischen Viskosität sowie zu Beeinträchtigungen der Verarbeitungsstabilität und der mechanischen Eigenschaften des Endprodukts führt. Gleichzeitig können Feuchtigkeit und andere flüchtige Bestandteile auch Oberflächenfehler wie Blasen und Silberstreifen in den Formteilen verursachen.
2.3 Herausforderungen bei der Oberflächenbehandlung: Schlechte Beschichtungshaftung und verringerte Haltbarkeit
Bei der Herstellung von Taschen erfordern einige RPET-Gewebe eine PU-/PVC-Beschichtungsbehandlung, um Anforderungen wie Wasserdichtigkeit, Verschleißfestigkeit oder ästhetisches Design zu erfüllen. Ist die Haftung zwischen Beschichtung und Gewebe nicht ausreichend stark, kann es nach wiederholtem Biegen, Reiben oder Kratzen zu Rissbildung, Abblättern oder Delaminierung der Beschichtung kommen. An den Ecken, Nähten und wiederholt gebogenen Bereichen einer Tasche können solche Probleme die Integrität und Wasserdichtheit der Beschichtung weiter beeinträchtigen.
3. Strategien zur Bewältigung von Verarbeitungsherausforderungen
Um RPET effektiv in taschenherstellung einzusetzen und die Anforderungen an Produktlanglebigkeit, Verarbeitungsstabilität sowie optische Qualität zu erfüllen, müssen Fabriken auf Grundlage der Materialeigenschaften in den verschiedenen Verarbeitungsstufen gezielte Verfahrenssteuerungs- und Qualitätsverifizierungsmaßnahmen entwickeln.
3.1 Optimierung der Verarbeitung weicher Textilien und des Nähens
-
- Stärkung der Rohstoffqualitäts- und Garnleistungssteuerung: Wählen Sie RPET-Garn und -Gewebe mit stabiler Qualität und nachvollziehbaren Herkunftsnachweisen aus, und prüfen Sie die Garnfestigkeit, Gleichmäßigkeit sowie die Geweberissfestigkeit gemäß den Produktanforderungen, um die Auswirkungen von Schwankungen in den Eigenschaften der Rohstoffe auf die Textilverarbeitung und die anschließende Nähqualität zu verringern.
- Optimierung der Nähparameter und der Nadel–Faden-Abstimmung: Entsprechend der Dicke, Beschaffenheit und Festigkeit des Gewebes ist die gezielte Auswahl des Maschinennadeltyps, der Nadellänge, des Nähfadens und der Nähgeschwindigkeit entscheidend, um Schäden am Gewebe durch ungeeignete Nadel–Faden-Kombinationen oder zu hohe Verarbeitungsgeschwindigkeiten zu minimieren.
3.2 Optimierung der Formgebungsprozesse für Hartschalen- und Strukturkomponenten
-
- Kontrolle des Feuchtigkeitsgehalts der Rohstoffe und der Verarbeitungsbedingungen: Basierend auf den Spezifikationen des RPET-Rohstoffs sind geeignete Trockenbedingungen festzulegen und der Feuchtigkeitsgehalt des Rohstoffs vor der Schmelzverarbeitung zu kontrollieren, um das Risiko einer hydrolytischen Degradation während der Hochtemperaturverarbeitung zu verringern. Falls erforderlich, ist zu prüfen, ob der Rohstoff die Verarbeitungsanforderungen erfüllt, unter anderem anhand von Kenngrößen wie der intrinsischen Viskosität (IV).
- Optimierung der Extrusions- und Formgebungsparameter: Basierend auf den rheologischen Eigenschaften des Materials sind Temperatur, Schneckendrehzahl, Düsenparameter und Zuggeschwindigkeit angemessen anzupassen; zudem sind Druck und Plattendickenänderungen während des Extrusionsprozesses zu überwachen, um Stabilität und Gleichmäßigkeit der Plattenformgebung zu verbessern. Bei Produktionslinien mit schwankender Ausbeute oder instabilem Extrusionsdruck ist die Eignung von Geräten wie Schmelzpumpen zu bewerten.
3.3 Optimierung der Oberflächenbehandlungsverfahren
-
- Kontrolle der Substratoberflächenbedingungen: Vor der Beschichtungsbehandlung sicherstellen, dass die Oberfläche des RPET-Gewebes sauber und trocken ist, um die Auswirkungen von Öl, Staub und anderen Rückständen auf die Haftwirkung der Beschichtung zu verringern.
- Optimierung von Beschichtungssystemen und Behandlungsverfahren: Auf Grundlage der Gewebestruktur, des Beschichtungsmaterials und der Produktanwendung die geeignete PU/PVC-Beschichtungsformel sowie die entsprechenden Verarbeitungsparameter auswählen. Bei Bedarf Optionen wie Corona-Behandlung, Plasma-Behandlung oder Grundierungsanwendung bewerten, um die Haftung zwischen Beschichtung und Gewebe zu verbessern.
4. Leistungsprüfung der Endprodukte für RPET-Taschen
Jede Prozessverbesserung muss durch Daten untermauert werden. Nach Abschluss der Serienfertigung der Taschen sollten die mechanischen Leistungsprüfungen für RPET-Taschen strenger sein als die für Standardprodukte.
4.1 Prüfung der Gewebe- und Nahtfestigkeit
Eine Zugprüfmaschine wird zur Durchführung von Zug- und Reißfestigkeitsprüfungen an Stoffen sowie von Zugprüfungen an Griffen, Schultergurten und wichtigen Nähten eingesetzt, um zu prüfen, ob der Stoff reißt, ob die Nähte brechen oder ob die Nähte verrutschen. Für tragende Teile kann die Haltbarkeit zudem durch wiederholte Belastungsprüfungen bewertet werden.
4.2 Leistungsprüfung von Hart-Schalen und strukturellen Komponenten
Bei RPET-Hart-Schalen und Stützplatten kann eine Fallhammer-Prüfung zur Bewertung von Rissen und Beschädigungen des Materials nach dem Aufprall sowie zur Überprüfung der Dickegleichmäßigkeit an verschiedenen Stellen der Spritzgussteile eingesetzt werden. Falls das Produkt an niedrige Temperaturen angepasst werden muss, kann eine Aufprallprüfung unter festgelegten Tieftemperaturbedingungen ergänzt werden, um dessen Zuverlässigkeit in der entsprechenden Einsatzumgebung zu verifizieren.
4.3 Haftfestigkeits- und Abriebfestigkeitsprüfung von Beschichtungen
Eine universelle Materialprüfmaschine wird für die Beschichtungsabziehprüfung eingesetzt, um die Haftfestigkeit zwischen der Beschichtung und dem RPET-Gewebe zu bewerten. Der Martindale-Reibprüfer wird für wiederholte Reibungsprüfungen verwendet, um festzustellen, ob die Beschichtung Abnutzung, Rissbildung oder Abblättern aufweist. Für beschichtete Gewebe, die wiederholtem Biegen ausgesetzt sind, kann zudem der Biegeprüfer zur Bewertung der Beständigkeit der Beschichtung gegenüber Bieschäden eingesetzt werden.
5. Fazit
Bei der Verwendung von RPET für taschenherstellung , müssen nicht nur die Umwelteigenschaften des Materials berücksichtigt werden, sondern auch technologische Herausforderungen im Bereich der textilen Verarbeitung, der strukturellen Formgebung und der Oberflächenbehandlung gemeistert werden. Für taschenhersteller , liegt echte nachhaltige Fertigung nicht nur in der Verwendung recycelter Materialien, sondern auch darin, durch stabile Produktionsprozesse und zuverlässige Qualitätskontrolle sicherzustellen, dass diese Materialien den praktischen Anwendungsanforderungen genügen.
Verwandte Lektüre
1. GRS-zertifizierte recycelte Taschen: Was Einkäufer wissen sollten